-

+86-13404286222
-


Spørg nu
+86-13404286222
Spørg nu

En 4-tons kompressorcylinder med en boringstolerance på 0,04 mm og et installationsvindue på 11 uger afslører en svag forsyningskæde på cirka ti minutter. Store dele fejler sjældent på tegningsstadiet. De fejler under den tredje genfiksering, når datumet er flyttet, og intet dokument beviser, hvor fejlen kom ind i processen.
Denne vejledning er en købers arbejdsmetode til at indkøbe store komponentbearbejdningsydelser til industrielt udstyr: hvad omfanget egentlig dækker over, hvordan man læser en maskinkuvert, hvad et kvalitetssystem skal bevise på papiret, og hvor ugerne mellem tegningsfrigivelse og forsendelse egentlig går.
Store komponentbearbejdningstjenester dækker færdigbearbejdning og dimensionscertificering af støbte, smedede eller svejste dele, der vejer omkring 500 kg til 20 tons, og som ikke passer eller vil holde tolerancen på standard vertikale bearbejdningscentre.
Vægten afgør, hvilken kran der skal bookes. Den bearbejdede funktion afgør, hvilken leverandør der kan tilbyde, fordi borerundhed, flangeparallelisme og tandprofil hver især kræver en anden værktøjsmaskine og en anden inspektionsmetode.
| Komponentgruppe | Arbejdsvægt | Kritiske bearbejdede funktioner | Inspektionsfokus |
| Kompressorcylindre og cylinderkroppe | 1 til 5 t | Boringsrundhed, koncentricitet, tætningsflader | Boremåler, CMM, penetranttest |
| Udblæsningsforebyggende organer | 2 til 8 t | Ramhule fladhed, tætningsboringer | Ultralydstestning, tryktestning |
| Vindkraft hovedaksel flanger | 3 til 12 t | Boltcirkelstigning, flangeparallelisme | Ultralydstest, lasersporing |
| Tilbehør til dampturbine | 1 til 6 t | Journaldiametre, bladrilleprofiler | Magnetisk partikeltestning, rundhedskontrol |
| Ruller og universale lejesæder | 0,5 til 8 t | Ydre diameter cylindricitet, lejet passer | Måling af hårdhed og ruhed |
| Gearstænger og transmissionsgear | 0,3 til 3 t | Tandprofil, kumulativ stigning | Gearmåling, magnetisk partikeltestning |
En stor kompressorcylinder viser, hvorfor rækkefølgen betyder noget. Støbningen afkøles ujævnt, så et kompetent værksted groftborer det, lader spændingerne lægge sig, og afslutter derefter boringen på en maskine, der bevarer det samme datum hele vejen igennem.
 Støbning af kompressorhusproducenter Store kompressorer anvender sædvanligvis kraftige strukturelle design, som kan modstå belastninger med høj intensitet og derfor har stærke kontinuerlige driftsevner. Annonce... Se produkt →
Hvis en leverandør ikke kan beskrive den ru-finish-sekvens i den første tekniske samtale, citerer de en del, de ikke har bearbejdet før, uanset hvad deres katalog hævder.
Maskinkonvolut diskvalificerer flere leverandører end prisen gør. En boremølle med lang slaglængde, et bord beregnet til emnevægten og en kran, der kan dreje delen, er adgangsbilletten, ikke differentiatoren.
En dygtig butik kører en kombination af udstyr snarere end én heroisk maskine: horisontale bearbejdningscentre, portalbearbejdningscentre, CNC-boremøller, højhastigheds CNC lodrette drejebænke og lodrette drejefræsecentre. Hver type ejer en anden familie af funktioner, og deres overlapning er det, der holder et job væk fra den kritiske vej.
Disse fem svar adskiller butikker, der holder tolerance på multi-tons dele fra butikker, der blot ejer en stor maskine. En leverandør, der angiver 8 mikrometers maskinnøjagtighed, bør være i stand til at forklare, hvordan denne figur overlever tre operationer på det samme emne.
Materialekvalitet kan tilføje eller fjerne to ugers maskintid, fordi varmebestandige legeringer skærer ved en brøkdel af kulstofstålhastigheder og hærder i det øjeblik, tilførselshastigheden tøver.
| Material | Skærehastighed vs. 1045 stål | Hovedrisiko ved bearbejdning | Typisk brug |
| Kulstofstål og duktilt jern | 100 procent | Snak på tynde sektioner | Cylinderhuse, kompressorhuse |
| Duplex rustfri 2205 | 40 til 50 procent | Arbejd hærdning ved lav tilspænding | Flenger, ærmer, skafter |
| Inconel 718 (UNS N07718 / 2.4668) | 20 til 30 procent | Hurtigt slid på værktøjet | Smedegods, bøsninger, højtemperaturmuffer |
| Haynes 188 (UNS R30188 / GH5188) | 15 til 25 procent | Slibende koboltlegering, dårlig spånbrud | Plade, strimmel og stang til højtemperaturservice |
Disse multiplikatorer er planlægningstal, ikke markedsføringspåstande. En butik, der citerer Inconel 718 ved skærehastigheder i kulstofstål, har enten aldrig bearbejdet den eller har til hensigt at tabe penge på ordren.
Specialkvaliteter kræver også en forsyningskæde bag maskinen. Smedninger og bearbejdede dele i Inconel 718, Haynes 188 og duplex 2205 opføre sig anderledes på forkant, og en leverandør bør kunne vise skæredata og tidligere jobreferencer for hver klasse i stedet for at behandle dem som én kategori.
 Smedning Producenter af støbedele Smedning og støbning er begge vigtige metalbearbejdningsmetoder i industrien, og de har vidtgående anvendelsesmuligheder. De har betydelige forskelle med hensyn til... Se produkt →
Spørg efter inspektions- og testplanen, før du spørger om prisen. ITP'en er det eneste dokument, der tildeler ansvarlighed for hver dimension, og en leverandør, der ikke kan udstede en inden for en dag, vil heller ikke udstede en under tidsplanpres.
Et brugbart system til store dele omfatter magnetiske partikel- og ultralydstestning, hårdhedstestning, overfladeruhedsmåling og kalibrerede mikrometre og kalibere, der holdes på en dokumenteret kalibreringsplan. Uddannede fuldtidsinspektører betyder mere end instrumentlisten, fordi multitonsdele kontrolleres på scenepunkter i stedet for kun til sidst.
Referenceprojekter forkorter evalueringen. Leverandører, der leverer til etablerede udstyrsbyggere som DANIELI, KOBELCO, ANDRITZ og ROSS har allerede bestået revisioner, som de fleste købere ikke kan gengive i et enkelt besøg. Procesdisciplinen bag højpræcisionsbearbejdning af store komponenter er også en rimelig tjekliste til at sammenligne med en leverandørs egen skriftlige procedure.
Sikkerhedskritiske dele hæver barren igen. Et udblæsningssikringslegeme inspiceres med ultralydstest og tryktestet før afsendelse, og papirarbejdet følger med delen.
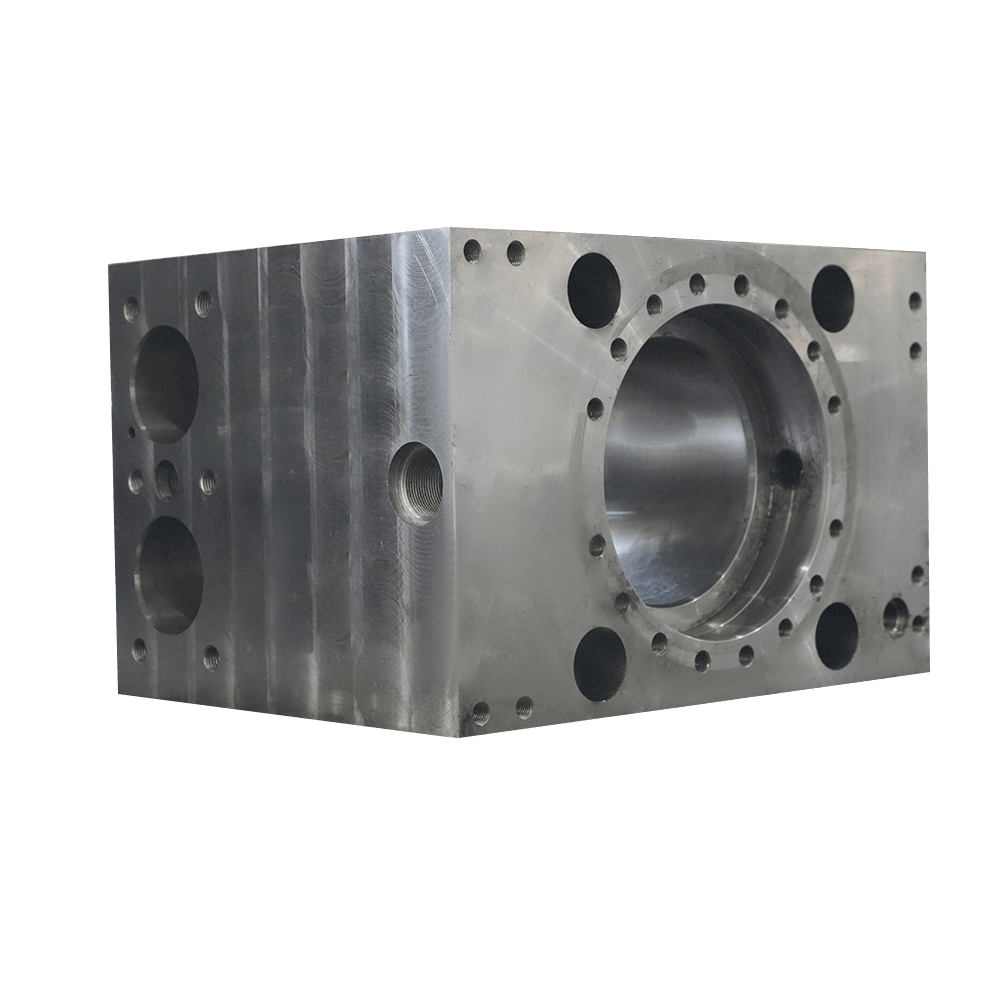 Oliebrønd udblæsningssikring Producenter Oliebrønds udblæsningssikring Se mere Se produkt →
En bearbejdet komponent på 3 til 5 tons har normalt brug for 14 til 18 uger fra frigivelse til afsendelse, og støbning eller smedning bruger den største enkeltandel af den tid.
At jage maskinværkstedet redder sjældent en tidsplan, fordi grov bearbejdning venter på stressaflastning, og efterbehandling venter på, at det grove snit frigiver den resterende forvrængning. Dokumentation, NDT og pakning kan løbe parallelt med det sidste gennemløb, og det overlap er, hvor en eller to uger er realistisk gendannes.
Det afgørende spørgsmål er ikke, hvem der kan finde en maskine, men hvem der underskriver dimensionsrapporten, når en boring løber ud af tolerance.
Single-source ansvarlighed er det praktiske argument. Når den blanke og den færdige del kommer fra samme organisation, har en afvigelse én ejer i stedet for tre, og den korrigerende handling lander på processen frem for på kontrakten. Mellemhandlere fungerer stadig godt for standarddele med lukkede specifikationer og generøse tolerancer.
Planlæg 14 til 18 uger fra tegningen frigives for en 3 til 5 tons komponent. Støbning eller smedning tager omkring 5 til 6 uger, efterbehandling 3 til 4 uger, og inspektion med dokumentation omkring 1 uge. Nye mønstre tilføjer 2 til 3 uger.
Maskinens nøjagtighed på omkring 8 mikrometer er opnåelig på et velholdt bore- eller portalcenter, men deltolerance afhænger af opsætningstal og termisk kontrol. Realistiske færdige tolerancer for boringer og lejepasninger på multi-tons dele sidder i 0,02 til 0,05 mm båndet, når delen forbliver inde i en datumkæde.
Enhver nikkel-, kobolt- eller duplekskvalitet. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) og duplex rustfri 2205 skærer ved 15 til 50 procent af kulstofstålhastigheder og hærder hurtigt. Bed om skæredata og en tidligere jobreference i samme klasse.
Holdpunkter, en instrumentliste med kalibreringsstatus, acceptkriterier pr. tegning, NDT-metoder og dækning, materialesporbarhed efter varmenummer og navnet på den person, der underskriver den endelige frigivelse.
 Nr. 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu -provinsen, Kina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Brugerdefinerede store komponenter Mekaniske forarbejdningsproducenter